H产品是中国兵器江南工业集团“十五五”时期重点制式产品。其关键部件为异型结构件,具有结构复杂、加工工序冗长、材质硬度高、加工难度大的特点。
按照原有工艺,该部件精铣工序涵盖外形精铣、斜孔粗精铣和斜柱精铣等多道内容,且全程依赖五轴设备加工。受五轴设备产能限制,原有加工模式难以匹配批量生产需求,严重影响该部件的生产进度。
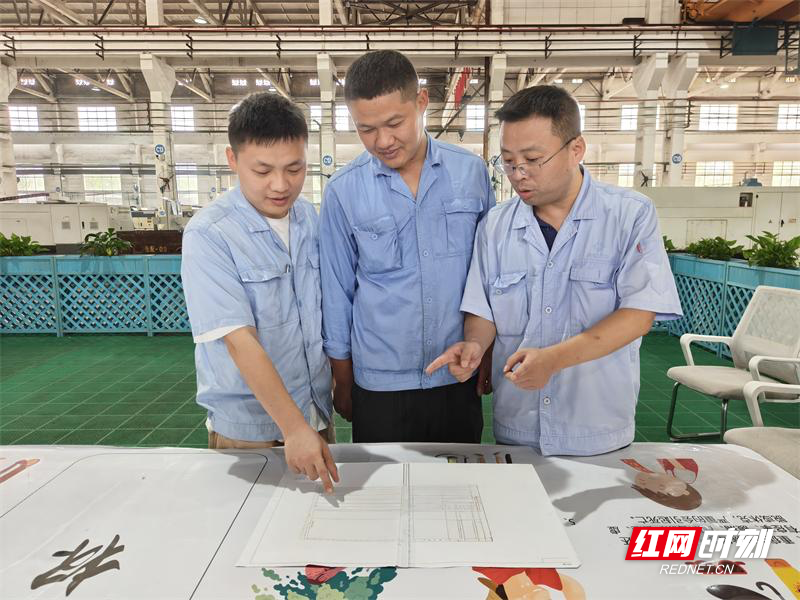
为保障生产交付、提质增效潜力,机加二分厂秉承精益生产理念,组建了专项工艺攻关小组。
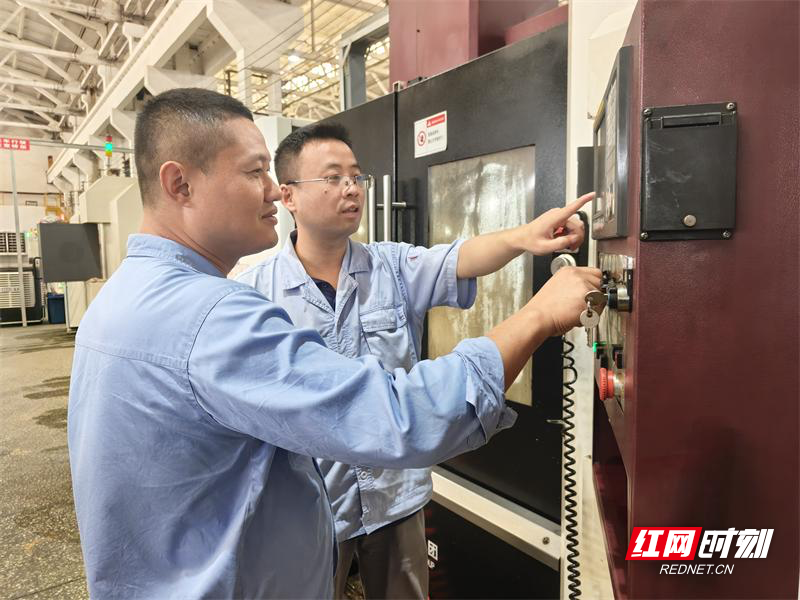
攻关团队通过细化拆分精铣工序,科学分流加工任务,实现设备效能最大化释放。他们将原有一体化精铣工序,细化拆分为粗铣斜孔、精铣外形、精铣斜柱、精铣斜孔四道独立工序。针对可通用加工环节,团队成员自主设计制作粗铣斜孔专用工装,将原工序中粗铣斜孔、外形精铣等基础性加工内容,转移到四轴加工中心完成,仅保留斜柱、斜孔高精度精加工环节在五轴设备加工。
优化方案落地后,原精铣工序四分之三的加工工作量成功分流至四轴设备,有效缓解五轴设备产能紧张压力。优化后单件生产节拍压缩至50分钟,双班日产能提升至16件。
针对原工艺要求部件精铣工序必须在五轴设备一次性加工完成的限制,攻关团队持续深挖工艺潜能。大家通过深入研判零件结构、材料特性及数控加工逻辑,创新设计四轴加工中心可旋转角度工作台精铣专用夹具,以普通四轴设备复刻实现五轴设备加工功能。该夹具一端固定分度头,一端尾顶定位工件中心孔,配套专属定位凸台、紧固螺柱与压板结构,可实现工件精准定位、牢固装夹。加工过程中,可根据工序需求调整工作台角度、垂直状态完成外形精铣,分度头转角完成斜柱精铣,操作便捷,适配性强。
通过多轮试制验证,优化工艺后加工的产品外观、尺寸精度、形位公差全部达标,成功实现了异型关键部件全工序四轴设备独立精铣加工,以工艺优化助力生产提质增效。
来源:红网
作者:刘江滨
编辑:李乐怡
本站原创文章,转载请附上原文链接。